冲压件披锋问题解析与调模方法
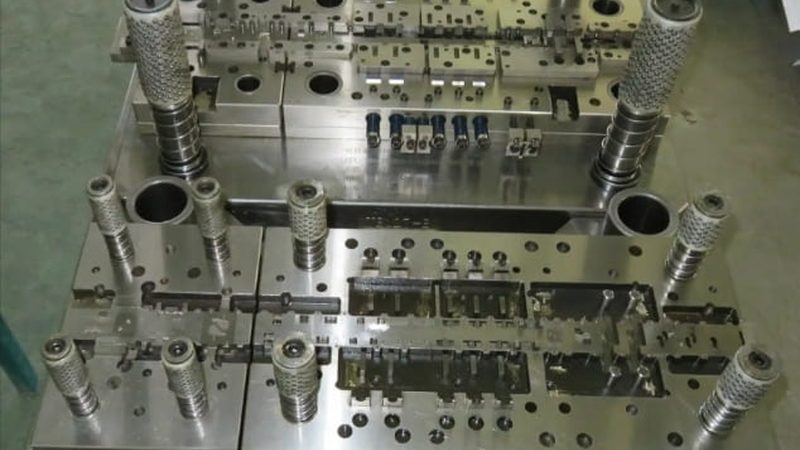
冲压件披锋问题解析与调模方法
一、披锋问题概述
在冲压件生产过程中,披锋问题是一个常见且棘手的问题。披锋指的是在冲压件表面出现的多余材料,它不仅影响产品的外观质量,还可能影响后续的装配和使用。本文将深入解析披锋问题的成因,并提供相应的调模方法。
二、披锋问题成因
1. 模具设计不合理:模具设计时,型腔和型芯的配合间隙过大或过小,导致材料在冲压过程中无法顺利流动,从而产生披锋。
2. 模具磨损:模具在使用过程中,由于磨损导致型腔和型芯的配合间隙发生变化,进而引发披锋。
3. 冲压速度过快:冲压速度过快,导致材料在型腔内流动时间不足,无法充分填充型腔,形成披锋。
4. 冲压力不足:冲压力不足,使得材料在冲压过程中无法充分变形,形成披锋。
三、调模方法
1. 调整模具间隙:根据披锋的具体情况,适当调整型腔和型芯的配合间隙。若间隙过大,可适当减小间隙;若间隙过小,可适当增大间隙。
2. 检查模具磨损:定期检查模具磨损情况,及时更换磨损严重的模具,确保模具的精度。
3. 调整冲压速度:根据材料特性和产品要求,合理调整冲压速度,确保材料在型腔内充分流动。
4. 增加冲压力:在确保模具和设备安全的前提下,适当增加冲压力,使材料在冲压过程中充分变形。
四、注意事项
1. 调模过程中,要注意观察冲压件的变化,及时调整模具参数。
2. 调模后,要对冲压件进行检测,确保产品质量。
3. 定期对模具进行维护和保养,延长模具使用寿命。
总结:冲压件披锋问题的解决,需要从模具设计、模具磨损、冲压速度和冲压力等方面入手。通过合理的调模方法,可以有效解决披锋问题,提高冲压件的质量。
本文由 苏州吴江鼎好不动产经纪有限公司 整理发布。